piano cottura in vetroceramica bianca I pannelli per piani cottura in vetroceramica bianca richiedono specifiche chiare dei materiali, limiti termici e fasi di qualifica OEM prima della produzione in serie. Questa guida si concentra sulla valutazione pratica OEM — limiti termici, finitura dei bordi, intagli e fasi di qualifica — anziché su generiche dichiarazioni di marketing. Verificare le specifiche pubbliche su kangerglass.com e confermare i limiti specifici del progetto con il proprio fornitore prima del rilascio per la produzione.
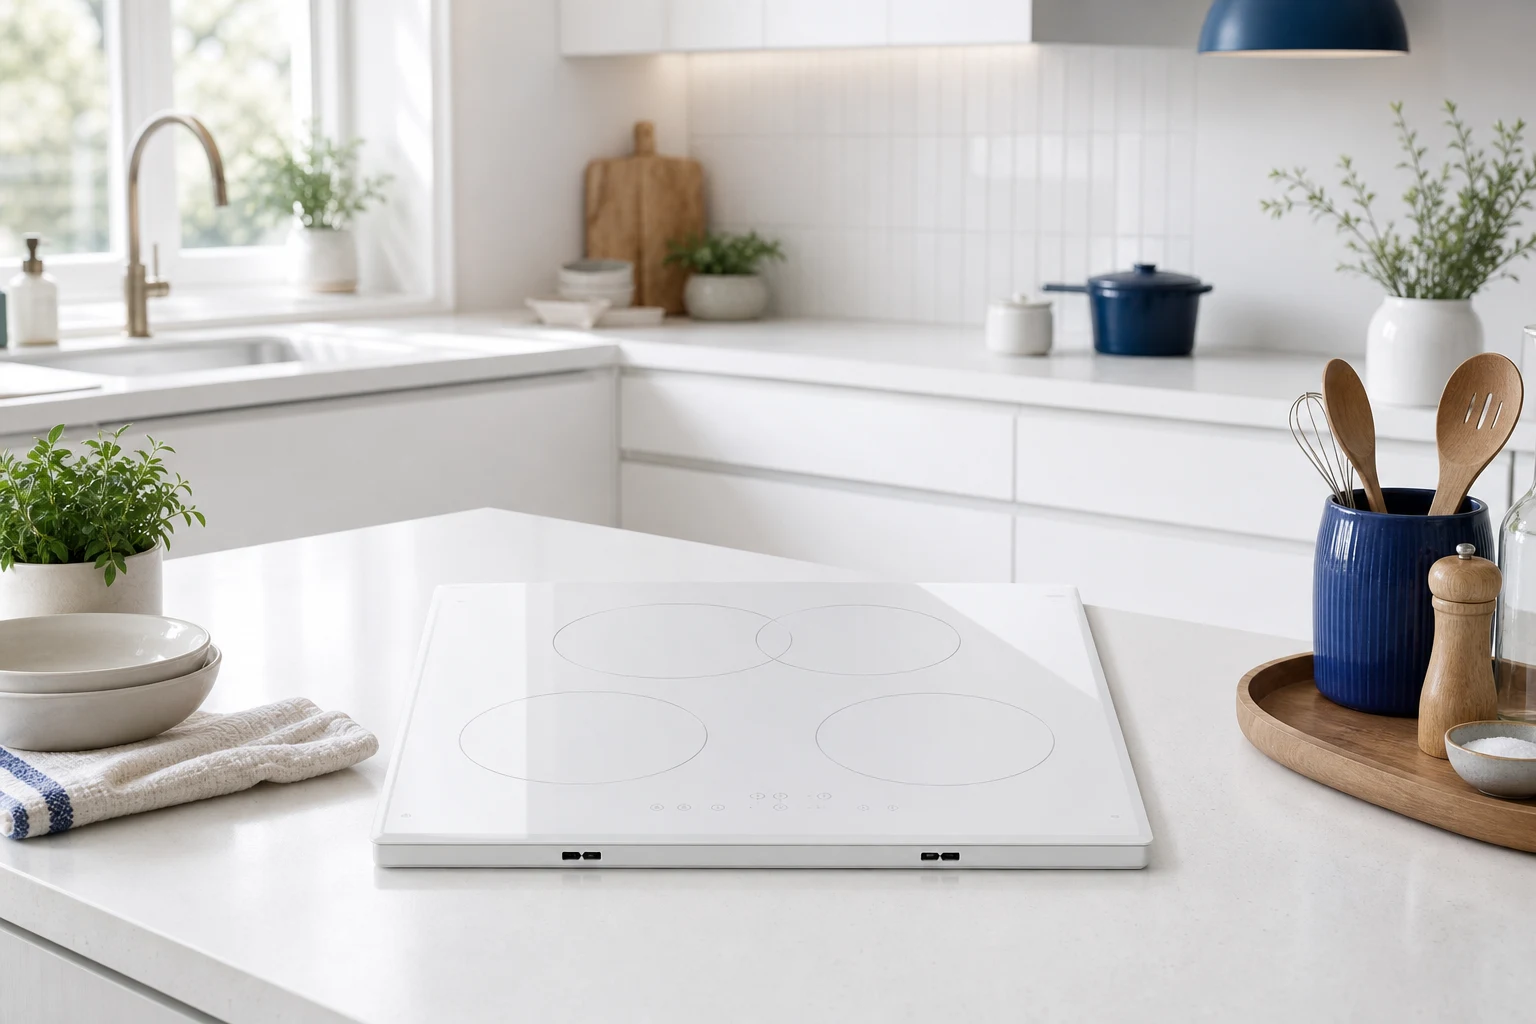
I pannelli in vetroceramica bianca svolgono un ruolo visibile nella sicurezza, nell'affidabilità e nella percezione del marchio degli elettrodomestici per i programmi OEM che spediscono piani cottura, forni e prodotti di riscaldamento.
Quando gli acquirenti valutano un piano cottura in vetroceramica bianca, dovrebbero collegare il grado del materiale, lo spessore e la finitura dei bordi al gruppo bruciatore o porta effettivo, anziché a un linguaggio generico da catalogo.
KANGER fornisce gradi di vetro microcristallino e borosilicato per i marchi globali di elettrodomestici; confermare sempre i limiti specifici del progetto con l'ingegneria applicativa.
I pannelli dei piani cottura devono resistere a rapidi aumenti di temperatura nelle zone dei bruciatori, mantenendo al contempo le regioni dei bordi libere da scheggiature in corrispondenza dei fori di montaggio.
Pianifica in anticipo la disposizione dei fuochi: le zone a doppia corona e ad alta potenza creano punti caldi al di sopra delle generiche temperature di targa del catalogo.
L'allineamento del coefficiente di dilatazione termica (CTE) con le finiture metalliche e i materiali delle guarnizioni riduce la scheggiatura dei bordi durante i cicli termici.
Includere la revisione del disegno, il volume annuo, i mercati di riferimento e i rapporti di prova richiesti nella RFQ per ridurre i botta e risposta durante la revisione tecnica.
Lo shock termico e la temperatura massima di esercizio devono essere convalidati allo spessore concordato, anziché dedotti unicamente da pagine di marketing generiche.
Definire i criteri di ispezione del primo articolo (FAI) prima della produzione in serie in modo che le controversie su finitura dei bordi, posizione dei fori e planarità siano meno probabili.
Registrare gli schemi di foratura e le lavorazioni dei bordi approvati sulla stessa revisione del disegno dell'approvazione per la produzione di massa per evitare una deriva silenziosa del processo.
| Decisione | Perché è importante | Nota RFQ |
|---|---|---|
| Grado del materiale | Imposta il limite massimo di temperatura | Richiedi scheda tecnica per spessore |
| Spessore | Bilancio tra impatto e riscaldamento | Fascia di tolleranza sul disegno |
| Finitura del bordo | Tensioni agli intagli | Specifica di smusso/lucidatura |
| Livello di ispezione | FAI vs QC di lotto | AQL e dimensione del campione |
L'accettazione dello shock termico deve fare riferimento a un metodo di prova e a criteri di superamento, non solo a superlativi commerciali.
Per i programmi di esportazione, documentare le dimensioni imperiali e metriche sullo stesso disegno per ridurre gli errori di attrezzaggio.
Se è richiesta la decorazione o la stampa, specificare se l'inchiostro si trova sul lato utente o sul lato protetto del pannello.
I gradi nero, bianco e trasparente servono a diversi scopi di design; la classe estetica deve essere concordata con campioni limite.
Vedi Linea di prodotti KANGER per gradi di piani cottura rappresentativi e collegare esternamente ad articoli di applicazione correlati su kangerglass.com.
Includere la revisione del disegno, il volume annuo, i mercati di riferimento e i rapporti di prova richiesti nella RFQ per ridurre i botta e risposta durante la revisione tecnica.
Lo shock termico e la temperatura massima di esercizio devono essere convalidati allo spessore concordato, anziché dedotti unicamente da pagine di marketing generiche.
Definire i criteri di ispezione del primo articolo (FAI) prima della produzione in serie in modo che le controversie su finitura dei bordi, posizione dei fori e planarità siano meno probabili.
Registrare gli schemi di foratura e le lavorazioni dei bordi approvati sulla stessa revisione del disegno dell'approvazione per la produzione di massa per evitare una deriva silenziosa del processo.
| Parametro | Tipica richiesta OEM | Prove |
|---|---|---|
| Temperatura massima di esercizio | Modello della zona bruciatore/porta | Rapporto di prova del fornitore |
| Shock termico ΔT | Ciclo di avvio e raffreddamento | Scritto idoneo/non idoneo |
| Planarità | Guarnizione per telaio | Misura dell'arco locale |
| Aspetto | Classe antigraffio/lucida | Approvazione del campione limite |

I prototipi dovrebbero enfatizzare le configurazioni peggiori: massima potenza, cicli ripetuti e vibrazioni di trasporto se i pannelli sono grandi.
I pacchetti di consegna devono includere la tracciabilità dei lotti di materiale e i disegni con controllo delle revisioni.
Utilizzare la revisione ingegneristica dei contatti quando i parametri rientrano al di fuori delle pagine di prodotto pubblicate.
Le configurazioni pilota dovrebbero includere impostazioni di potenza per il caso peggiore e cicli di raffreddamento ripetuti prima del rilascio della SOP.
Includere la revisione del disegno, il volume annuo, i mercati di riferimento e i rapporti di prova richiesti nella RFQ per ridurre i botta e risposta durante la revisione tecnica.
Lo shock termico e la temperatura massima di esercizio devono essere convalidati allo spessore concordato, anziché dedotti unicamente da pagine di marketing generiche.
Definire i criteri di ispezione del primo articolo (FAI) prima della produzione in serie in modo che le controversie su finitura dei bordi, posizione dei fori e planarità siano meno probabili.
Registrare gli schemi di foratura e le lavorazioni dei bordi approvati sulla stessa revisione del disegno dell'approvazione per la produzione di massa per evitare una deriva silenziosa del processo.
La produzione di massa non dovrebbe iniziare senza disegni bloccati, limiti estetici concordati e campioni FAI approvati.
Utilizza le tabelle sottostanti come elenco di controllo RFQ iniziale; il vostro sistema di QA potrebbe richiedere elementi aggiuntivi.
Per le schede tecniche specifiche del prodotto, verificare incrociatamente pagine di prodotti KANGER correlate e richiedere gli estratti mancanti dei test termici.
Normalizzare gli Incoterms, gli imballaggi e i servizi di ispezione inclusi prima di confrontare i preventivi.
| Documento / articolo | Scopo | Quando fare richiesta |
|---|---|---|
| Scheda tecnica del materiale a spessore | Verificare CTE, temperatura massima, shock termico | Prima dell'ordine d'acquisto |
| Riepilogo del test di shock termico | Convalida della sopravvivenza all'avvio/spegnimento | Prima del blocco della progettazione |
| Scheda delle capacità dimensionali | Passo dei fori, anima minima, finitura del bordo | Fase di RFQ |
| Lista di controllo FAI + campione di riferimento | Standard di estetica e adattamento della serratura | Prima della pubblicazione della SOP |
| Procedura di rintracciabilità dei lotti | Garanzia e prontezza per i richiami | Negoziazione contrattuale |
| Applicazione | Voto tipico | Nota di progettazione |
|---|---|---|
| Pannello per piano cottura a induzione | Vetroceramica nera | Contesto di compatibilità magnetica; mappatura della zona del bruciatore |
| Piano cottura a infrarossi / radiante | Ceramica nera o trasparente | Mappatura degli hot-spot al di sopra delle medie del catalogo |
| Bruciatore per wok / Bruciatore commerciale | Ceramica sagomata / concava | Maggiore stress da curvatura locale sul cerchio |
| Piastra di copertura / vetro di finitura | Ceramica nera o bianca | Barriera antifuoriuscita; resistenza alle sbeccature dei bordi |
La qualifica deve includere il ciclo termico secondo i metodi concordati, il FAI dimensionale e il confronto estetico con i campioni limite.
La versione per la produzione deve fare riferimento a una revisione del disegno approvata e a un set di rapporti di prova approvati: le esenzioni verbali sono una fonte comune di cricche sul campo.
Monitorare i lotti in arrivo per verificare la presenza di sbeccature sui bordi in corrispondenza dei ritagli e di curvature locali che possono compromettere i percorsi di tenuta nei gruppi delle porte o dei piani cottura.
Quando compaiono reclami sul campo, confronta gli ID dei lotti con i lotti dei test termici e i registri di usura degli utensili di taglio.
Il campo del documento restituisce i numeri di lotto e le foto in modo che i fornitori possano correlare i guasti a specifici lotti di lavorazione.
Inviare i parametri non standard a KANGER ingegneria prima di modificare lo spessore o gli schemi dei fori a metà programma.
Per il supporto al progetto, esplora il nostro linea di prodotti correlati, opzioni di soluzione, e Capacità OEM/ODM su kangerglass.com.
I pannelli in vetroceramica bianca supportano zone visibili esposte al calore negli apparecchi di cottura e riscaldamento dove il normale vetro sodico-calcico cedono.
Richiedete riassunti di shock termico, capacità di spessore e rapporti dimensionali del primo articolo legati alla revisione del vostro disegno.
I pannelli in vetroceramica sono destinati a piani cottura a bassissima espansione; il borosilicato è comune per i vetri delle porte dei forni con elevate esigenze di trasparenza.
Sì, ma i ritagli concentrano le sollecitazioni: i fornitori dovrebbero validare la finitura dei bordi e gli schemi dei fori con dati di ciclo termico.
Visualizza le linee in vetroceramica nera, bianca, trasparente e sagomata, borosilicata e temperata KANGER su kangerglass.com/products/.
Revisione del disegno, stima del volume annuo, fascia di prezzo obiettivo, piano della qualità e rapporti di prova richiesti prima dell'emissione dell'ordine di acquisto.
Pronto a discutere del tuo progetto? Contatta Supporto tecnico KANGER con i parametri del vostro progetto e i requisiti tecnici.
