cooktop de cerâmica de vidro branco — Portas de lareira de vidro-cerâmica transparente requerem especificações claras de material, limites térmicos e etapas de qualificação OEM antes da produção em massa. Este guia foca na avaliação prática de OEM—limites térmicos, acabamento de borda, recortes e etapas de qualificação—notícias de marketing genéricas. Verifique as especificações públicas em kangerglass.com e confirme os limites específicos do projeto com o seu fornecedor antes do lançamento para produção.
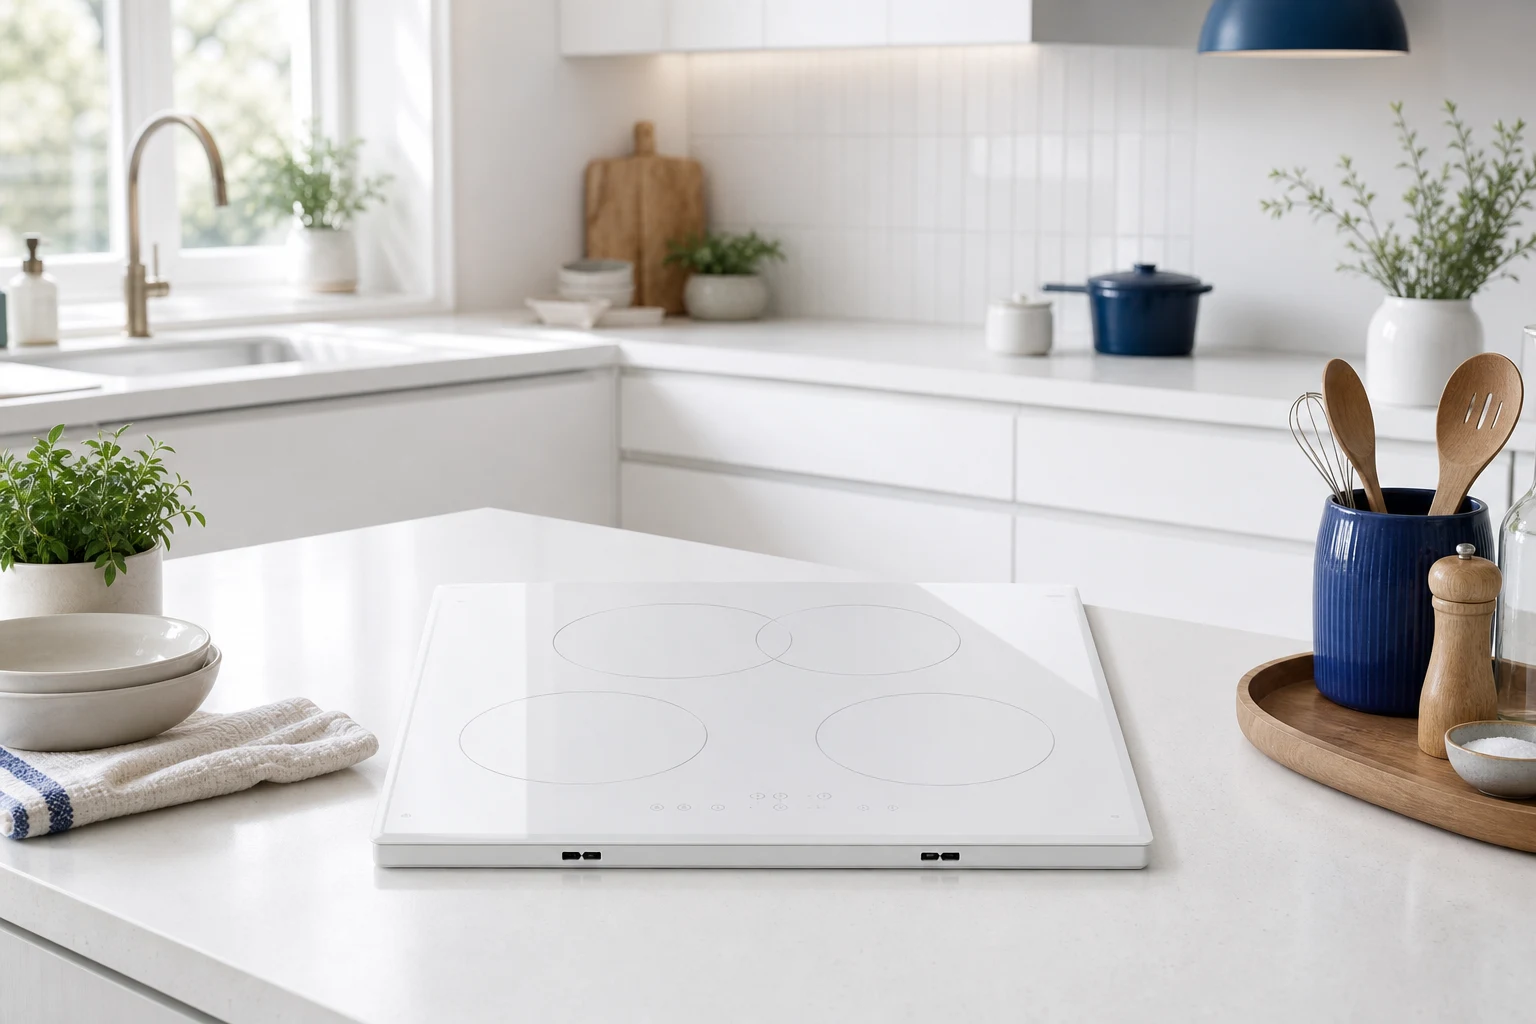
Os painéis de cooktop de cerâmica de vidro branco desempenham um papel visível na segurança do aparelho, fiabilidade e perceção da marca para programas OEM que enviam cooktops, fornos e produtos de aquecimento.
Quando os compradores avaliam o cooktop de cerâmica de vidro branco, devem relacionar a qualidade do material, espessura e acabamento da borda ao conjunto real do queimador ou porta — não ao idioma genérico do catálogo.
A KANGER fornece graus microcristalinos e de borossilicato para marcas globais de eletrodomésticos; sempre confirme os limites específicos do projeto com engenharia de aplicação.
Os painéis de cooktop devem suportar aumento rápido de temperatura nas zonas do queimador enquanto mantêm as regiões das bordas livres de lascas nos orifícios de montagem.
Mapeie o layout do queimador cedo—anéis duplos e zonas de alta potência criam pontos quentes acima dos limites de temperatura do catálogo genérico.
O alinhamento do CTE com materiais de acabamento metálico e de vedação reduz lascamentos na borda durante ciclos térmicos.
Inclua na solicitação de cotação (RFQ) a revisão do desenho, volume anual, mercados-alvo e relatórios de teste necessários para reduzir idas e vindas durante a revisão técnica.
O choque térmico e a temperatura máxima de serviço devem ser validados na espessura acordada—não apenas inferidos a partir de páginas de marketing genéricas.
Defina os critérios de inspeção do primeiro artigo (FAI) antes da produção em massa para que disputas sobre acabamento de borda, posição do orifício e planicidade sejam menos prováveis.
Registre os padrões de orifícios aprovados e tratamentos de borda na mesma revisão do desenho que a liberação para produção em massa para evitar deriva silenciosa do processo.
| Decisão | Por que isso importa | Nota de solicitação de cotação |
|---|---|---|
| Classe de material | Define o limite de temperatura | Solicitar ficha técnica na espessura |
| Espessura | Equilíbrio entre impacto e aquecimento | Faixa de tolerância no desenho |
| Acabamento de borda | Tensão nas aberturas | Especificação de chanfrado/polimento |
| Nível de inspeção | FAI vs controlo de qualidade por lote | AQL e tamanho da amostra |
A aceitação de choque térmico deve referenciar um método de teste e critérios de aprovação — não apenas superlativos de marketing.
Para programas de exportação, documentar dimensões imperiais e métricas na mesma peça para reduzir erros de tooling.
Se for necessária decoração ou impressão, especificar se a tinta está do lado do utilizador ou protegido do painel.
Gamas pretas, brancas e transparentes atendem a diferentes intenções de design; a classe cosmética deve ser acordada com amostras de limite.
Ver Linha de produtos KANGER para categorias representativas de fogões e ligação externa a artigos de aplicação relacionados em kangerglass.com.
Inclua na solicitação de cotação (RFQ) a revisão do desenho, volume anual, mercados-alvo e relatórios de teste necessários para reduzir idas e vindas durante a revisão técnica.
O choque térmico e a temperatura máxima de serviço devem ser validados na espessura acordada—não apenas inferidos a partir de páginas de marketing genéricas.
Defina os critérios de inspeção do primeiro artigo (FAI) antes da produção em massa para que disputas sobre acabamento de borda, posição do orifício e planicidade sejam menos prováveis.
Registre os padrões de orifícios aprovados e tratamentos de borda na mesma revisão do desenho que a liberação para produção em massa para evitar deriva silenciosa do processo.
| Parâmetro | Pedido típico do OEM | Evidência |
|---|---|---|
| Temperatura máxima de serviço | Modelo de zona do queimador/porta | Relatório de teste do fornecedor |
| Choque térmico ΔT | Ciclo de arranque/resfriamento | Aprovado/falhado por escrito |
| Planicidade | Selar para moldura | Medida local da curvatura |
| Aparência | Classe de riscos/brilho | Aprovação de amostra limite |

Construções piloto devem enfatizar layouts de pior caso: potência máxima, ciclos repetidos e vibração durante o transporte se os painéis forem grandes.
Pacotes de entrega devem incluir rastreabilidade do lote de material e desenhos controlados por revisão.
Utilizar revisão de engenharia de contato quando os parâmetros estiverem fora das páginas de produto publicadas.
Construções piloto devem incluir configurações de potência de pior caso e ciclos de resfriamento repetidos antes do lançamento do SOP.
Inclua na solicitação de cotação (RFQ) a revisão do desenho, volume anual, mercados-alvo e relatórios de teste necessários para reduzir idas e vindas durante a revisão técnica.
O choque térmico e a temperatura máxima de serviço devem ser validados na espessura acordada—não apenas inferidos a partir de páginas de marketing genéricas.
Defina os critérios de inspeção do primeiro artigo (FAI) antes da produção em massa para que disputas sobre acabamento de borda, posição do orifício e planicidade sejam menos prováveis.
Registre os padrões de orifícios aprovados e tratamentos de borda na mesma revisão do desenho que a liberação para produção em massa para evitar deriva silenciosa do processo.
A produção em massa não deve começar sem desenhos bloqueados, limites cosméticos acordados e amostras FAI aprovadas.
Utilize as tabelas abaixo como uma lista de verificação inicial de RFQ; seu sistema de QA pode exigir itens adicionais.
Para fichas técnicas específicas do produto, verifique cruzado páginas de produtos relacionados da KANGER e solicitar excertos de testes térmicos em falta.
Normalizar Incoterms, embalagens e serviços de inspeção incluídos antes de comparar cotações.
| Documento / item | Propósito | Quando solicitar |
|---|---|---|
| Ficha técnica do material na espessura | Verificar CTE, temperatura máxima, choque térmico | Antes do pedido de compra |
| Resumo do teste de choque térmico | Validar sobrevivência ao arranque/resfriamento | Antes do congelamento do projeto |
| Ficha de capacidade dimensional | Passo do furo, web mínima, acabamento das bordas | Fase de solicitação de cotação (RFQ) |
| Lista de verificação FAI + amostra padrão | Bloquear padrões cosméticos e de encaixe | Antes do lançamento do SOP |
| Procedimento de rastreabilidade do lote | Preparação para garantia e recall | Negociação de contrato |
| Aplicações | Classificação típica | Nota de design |
|---|---|---|
| Painel de placa de indução | Vidro-cerâmica preto | Contexto de compatibilidade magnética; mapeamento da zona do queimador |
| Placa de indução infravermelha / radiante | Cerâmica preta ou transparente | Mapeamento de pontos quentes acima da média do catálogo |
| Wok / queimador comercial | Cerâmica moldada / côncava | Maior tensão de curvatura local na borda |
| Placa de cobertura / vidro de acabamento | Cerâmica preta ou branca | Barreira de derrame; resistência a lascas na borda |
A qualificação deve incluir ciclos térmicos com métodos acordados, FAI dimensional e comparação cosmética com amostras limitadas.
A liberação de produção deve referenciar uma revisão de desenho aprovada e um conjunto de relatórios de teste aprovados — isenções verbais são uma fonte comum de fissuras no campo.
Monitorize os lotes recebidos para lascas nas bordas dos recortes e ondulação local que podem quebrar os caminhos de vedação em conjuntos de portas ou fogões.
Quando surgirem reclamações no campo, compare os IDs dos lotes com os lotes de testes térmicos e registros de desgaste das ferramentas de recorte.
Documente as devoluções no campo com números de lote e fotos para que os fornecedores possam correlacionar falhas com lotes de processo específicos.
Escale os parâmetros não padrão para KANGER engenharia antes de alterar a espessura ou os padrões de orifícios durante o programa.
Para suporte ao projeto, explore o nosso linha de produtos relacionada, opções de solução, e capacidades OEM/ODM no kangerglass.com.
Os painéis de cooktop de cerâmica de vidro branco suportam zonas visíveis expostas ao calor na cozinha e aquecimento, onde o vidro de soda-lime padrão falharia.
Solicite resumos de choque térmico, capacidade de espessura e relatórios de dimensões do primeiro artigo vinculados à sua revisão de desenho.
Os painéis de vidro cerâmico visam painéis de cooktop com expansão muito baixa; o borossilicato é comum para janelas de portas de forno com requisitos elevados de claridade.
Sim, mas recortes concentram tensão—os fornecedores devem validar o acabamento da borda e os padrões de furos com dados de ciclo térmico.
Consulte as linhas de vidro cerâmico preto, branco, transparente, moldado, borossilicato e temperado da KANGER em kangerglass.com/products/.
Revisão do desenho, estimativa de volume anual, faixa de preço alvo, plano de qualidade e relatórios de testes necessários antes da liberação do pedido.
Pronto para discutir o seu projeto? Contacto Suporte técnico da KANGER com os seus parâmetros de projeto e requisitos técnicos.